Principais pontos de seleção
- Identifique o verdadeiro eixo, carro, guias e batentes antes de ajustar o mecanismo.
- Combine o deslocamento axial por revolução da bobina com o arranjo real do tubo e da bobina.
- Verifique o passo, a reversão e o enrolamento juntos; uma bobina solta nem sempre é uma falha transversal.
1. Reconheça as peças da unidade real
Uma travessia de anel rolante converte a rotação de um eixo liso em deslocamento linear de um carro. O eixo não possui rosca de parafuso de avanço. Os elementos rolantes inclinados dentro do carro entram em contato com o eixo e produzem movimento ao longo dele. Uma guia anexada direciona o tubo em direção à bobina de enrolamento.
Comece encontrando quatro itens visíveis: o eixo giratório, o carro móvel, os batentes do curso e o conjunto guia do tubo. A foto de referência abaixo mostra essas peças externas. Os contatos rolantes estão contidos na carcaça; sua geometria não pode ser identificada a partir desta vista externa.
Uma unidade de reversão mecânica típica muda a direção do deslocamento do carro quando seu mecanismo de reversão encontra um batente final. O eixo pode continuar girando em sua direção de trabalho. Os detalhes variam entre fabricantes e versões, portanto identifique o modelo instalado antes de alterar seus ajustes.
Combine os nomes com o mecanismo real.
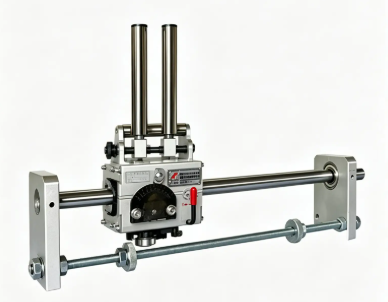
- 1Eixo giratório suave
O eixo horizontal superior passa pelo carro.
- 2Carruagem em movimento
A unidade incluída viaja ao longo do eixo e carrega a guia.
- 3AVC para
Colares ajustáveis na haste inferior definem a região de reversão.
- 4Conjunto guia de tubo
Os elementos guia verticais direcionam o material para a bobina.
2. Veja como funciona o guia com o bobinador
Em uma bobinadeira de tubo, a travessia faz parte de um sistema maior de orientação e enrolamento. A bobina ocupa o tubo enquanto a guia se move pela largura disponível da bobina. O posicionamento correto ajuda a próxima curva a ficar ao lado da anterior, em vez de girar repetidamente no mesmo ponto.
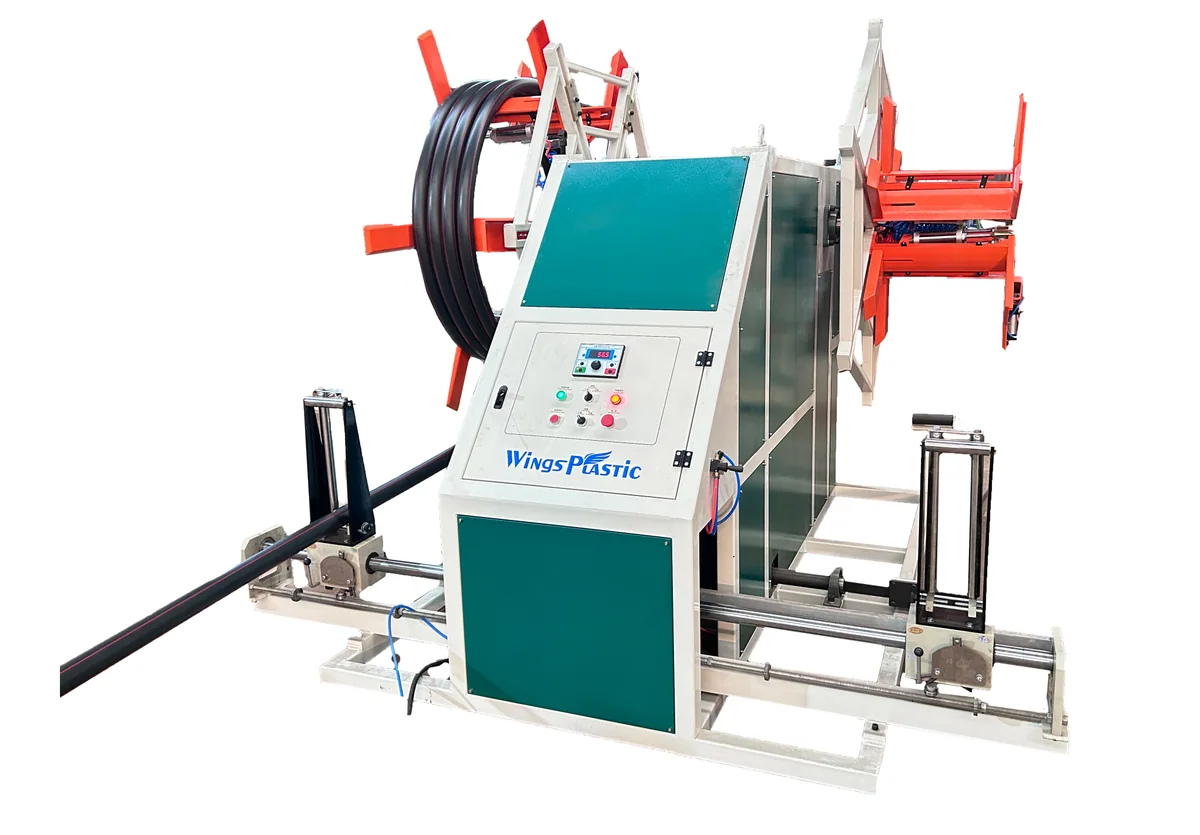
A foto da máquina Wings mostra dois conjuntos de guia e travessia em frente às estações de enrolamento. Dá ao mecanismo um contexto físico: altura da guia, entrada do tubo, espaço de deslocamento e acesso, todos necessários para encaixar a máquina. A transmissão interna e sua relação não são visíveis nesta foto.
Para uma máquina de duas estações, verifique cada estação individualmente. A rotação do eixo, a disposição de reversão e a direção de partida pretendida devem estar de acordo com a instalação real. Um layout espelhado, por si só, não indica a orientação de montagem interna necessária.
Duas estações de enrolamento. Dois conjuntos de guia.
3. Como a rotação se torna uma viagem lateral
O contato rolante inclinado é a chave do movimento. Alterar sua configuração altera o avanço axial do carro para cada revolução do eixo. Uma inclinação produz deslocamento em uma direção; a inclinação oposta produz a viagem de retorno. Uma configuração neutra pode reduzir o avanço para zero nos modelos projetados para esse ajuste.
Pense na configuração como um avanço ajustável em vez de uma rosca fixa. O número útil para configuração é o avanço do carro por revolução do eixo, geralmente dado em milímetros por revolução. Leia esse valor na escala, calibração ou especificação do fabricante para a unidade real.
O esboço de movimento destaca a relação entre a inclinação de contato e o deslocamento axial. Use a escala calibrada da unidade instalada para configuração, em vez de ler um ângulo de configuração no desenho. Confirme a faixa completa de ajuste e o impulso disponível para a aplicação pretendida.
Altere a configuração do contato. Mude a direção da viagem.
Viagem de ida
Viagem de volta
4. Combine a travessia com a rotação do molinete
Distinguir duas quantidades. O avanço transversal é o deslocamento axial por rotação do eixo. O passo de enrolamento é o espaçamento axial produzido por uma revolução da bobina. Eles são iguais apenas quando a relação de velocidade relevante os torna iguais.
Seja h o avanço transversal em mm por revolução do eixo, nₛ a velocidade do eixo e nᵣ a velocidade da bobina, ambos em rpm. Em seguida, a velocidade de deslocamento vₜ = h × nₛ e o passo de enrolamento P = vₜ/nᵣ = h × (nₛ/nᵣ). Com uma relação mecânica fixa e sem escorregamento, o passo permanece constante à medida que ambas as velocidades mudam juntas.
Por exemplo, suponha um avanço transversal 12.5 mm e um eixo girando duas vezes por revolução do molinete. O passo de enrolamento resultante é 25 mm. A uma velocidade do cilindro 10 rpm, a travessa percorre 250 mm/min; em 5 rpm ele viaja 125 mm/min. O tom permanece 25 mm em ambos os casos. Estes são exemplos de cálculo, não são configurações recomendadas para uma tubulação específica.
Uma travessia acionada de forma independente também precisa de uma referência de velocidade ou estratégia de controle correspondente. As travessias servo podem ser sincronizadas eletronicamente com a rotação da bobina; eles não exigem universalmente um sensor de diâmetro de bobina separado. Confirme como a máquina proposta mantém o passo em vez de julgá-la apenas pelo tipo de acionamento.
| Velocidade do carretel | Velocidade do eixo | Velocidade transversal | Passo sinuoso |
|---|---|---|---|
| 10 rpm | 20 rpm | 250 mm/min | 25 mm |
| 5 rpm | 10 rpm | 125 mm/min | 25 mm |
5. Defina o tom do tubo real
Comece com o diâmetro externo medido do tubo e o padrão de enrolamento pretendido. O alvo é uma camada estável na qual as curvas vizinhas tenham o espaçamento necessário sem forçar o tubo a perder a forma. Ondulações, ovalidade, temperatura, posição da guia e tração do enrolamento podem afetar o assentamento das curvas.
Uma inclinação muito pequena pode forçar as curvas a passarem umas sobre as outras. Um passo muito grande deixa lacunas evitáveis e pode permitir que curvas posteriores caiam entre as que estão abaixo. O esboço mostra esses três resultados usando seções de tubulação nas extremidades. É uma comparação de espaçamento, não uma seção transversal de uma bobina específica.
Use o controle de pitch da unidade para ajuste dentro de sua faixa nominal. Se o passo de enrolamento necessário estiver fora dessa faixa, revise a relação de transmissão do eixo para o molinete ou o tamanho transversal. Não presuma que uma escala marcada lê diretamente o tom sinuoso; pode representar apenas o avanço do próprio drive.
Verifique as primeiras curvas em baixa velocidade e depois observe várias camadas completas e ambas as direções de deslocamento. Faça uma pequena alteração, registre e compare o resultado. Uma folga fixa como 0.2–0.5 mm não é uma tolerância universal para todos os tamanhos de tubos ou perfis corrugados.
Muito apertado, espaçado corretamente ou muito largo?
Muito apertado
As curvas podem subir ou se sobrepor.
Espaçamento correspondente
Uma camada estável com a folga pretendida.
Muito largo
As lacunas podem deixar curvas posteriores mal suportadas.
6. Defina o curso utilizável e os pontos de reversão
Os batentes ajustáveis definem onde o mecanismo de reversão é acionado. A posição de assentamento do tubo também depende do deslocamento da guia, da curvatura do tubo e do movimento que ocorre durante a reversão. Por esse motivo, a distância de parada a parada não é automaticamente idêntica à largura da bobina acabada.
Defina as paradas iniciais dentro da área útil de enrolamento, seguindo o procedimento da máquina. Fixe os batentes e verifique o percurso completo do carro em baixa velocidade. Observe o tubo real em cada extremidade: ele deve construir a borda pretendida sem ultrapassar o limite da bobina ou acumular-se repetidamente.
Se uma borda ficar mais alta que a outra, compare as duas configurações de parada, posição da guia e ação de reversão antes de alterar o tom. O comportamento de reversão pode mudar com a configuração da velocidade e do avanço. Verifique novamente a borda ao retornar à velocidade de produção necessária.
Os detalhes da máquina real abaixo mostram onde os conjuntos de guia e transversal ficam no caminho do tubo. Utilize o desenho do mecanismo relevante para identificar seu batente exato e parafusos de ajuste; a fotografia por si só não é uma instrução para afrouxar um fecho não identificado.
Veja o guia, carruagem e viagens disponíveis.
Duas regiões ampliadas da mesma foto da máquina acima.
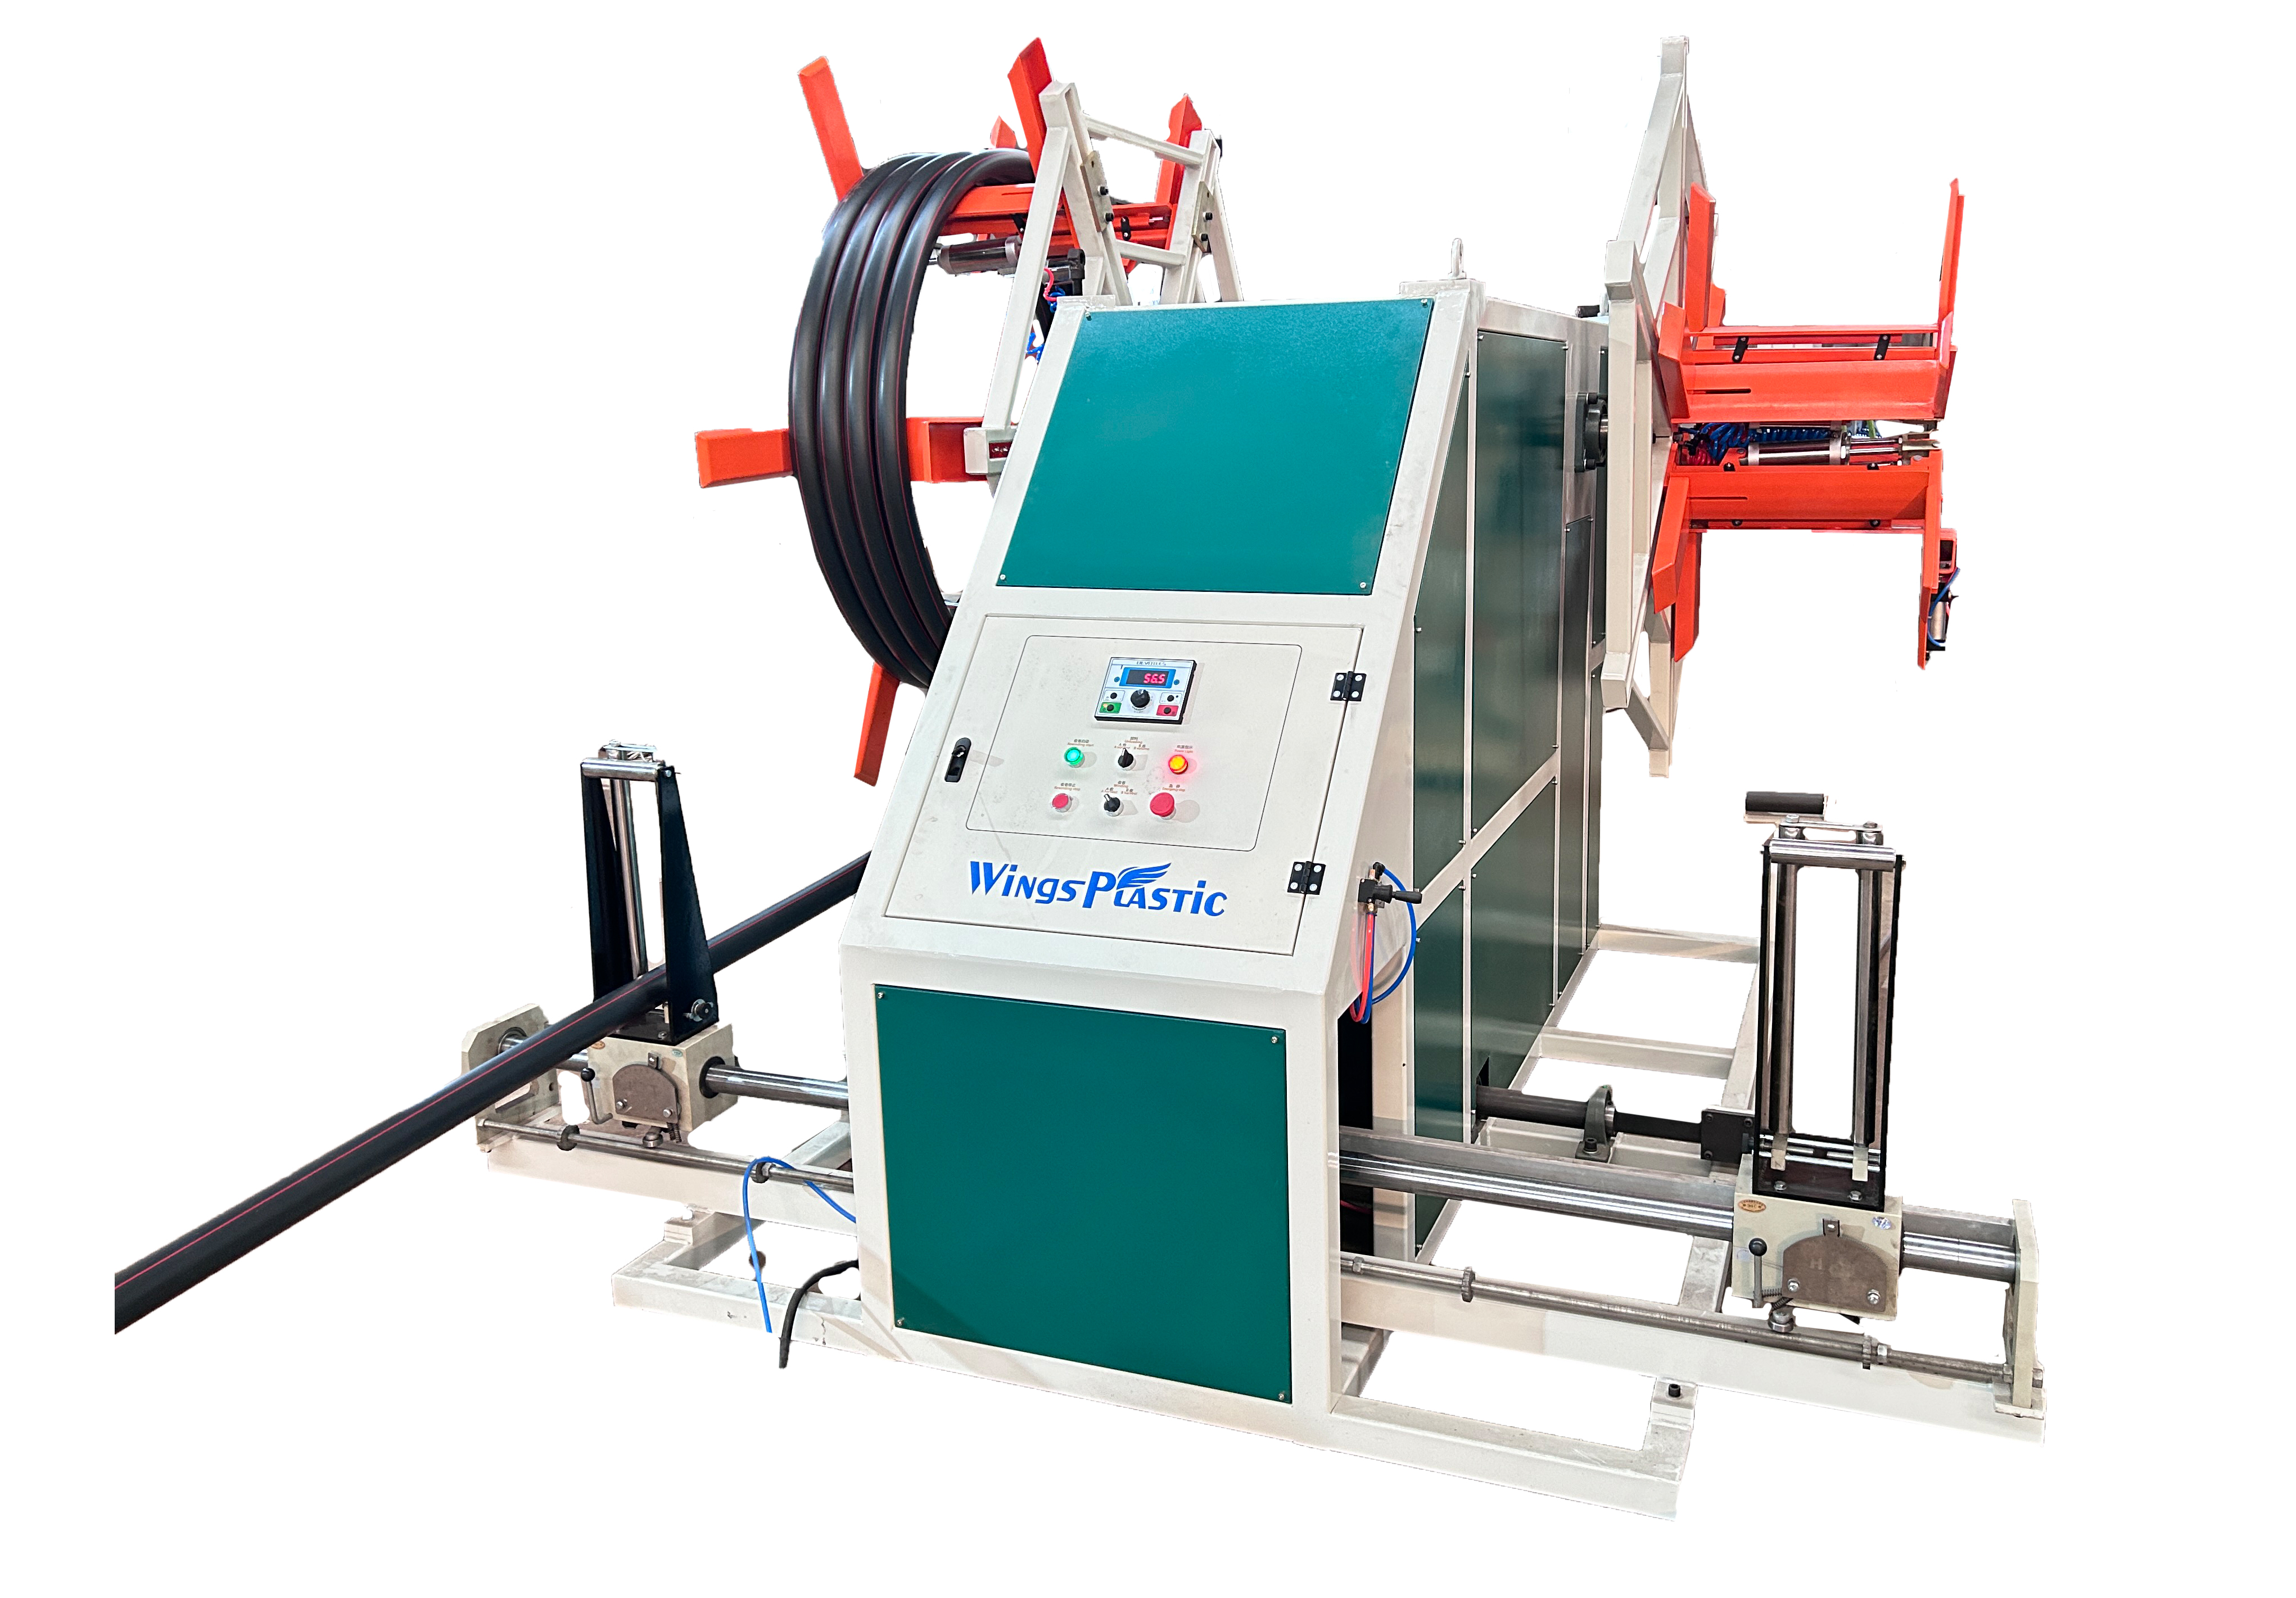
Siga o tubo de entrada através da guia para ver como sua posição se relaciona com a bobina.
Verifique o carro, a folga da guia e o espaço de deslocamento em relação ao desenho do mecanismo instalado.
- Confirme a largura útil do enrolamento e os pontos de assentamento do tubo.
- Defina e bloqueie ambas as paradas de curso.
- Verifique o deslocamento e a reversão em baixa velocidade usando o procedimento aprovado pela máquina.
- Inspecione ambas as bordas da bobina na velocidade operacional pretendida.
7. Diagnosticar o sintoma antes de alterar a pressão
Registre quando o problema aparece: durante todo o curso, somente no final, somente em uma determinada posição do eixo ou durante uma mudança de velocidade do molinete. Essa distinção ajuda a separar a configuração do passo, revertendo problemas, alinhamento e distúrbios na velocidade do enrolamento.
Não use maior pressão de contato como primeira resposta a cada reclamação de escorregamento. Carga excessiva, lubrificante incorreto, peças desgastadas, erros de instalação ou direção de operação incompatível podem exigir uma solução diferente. As configurações de pressão e impulso pertencem ao procedimento específico do modelo.
Observe também o loop do carretel e do tubo. Uma travessa pode se mover corretamente, enquanto a alteração da tração do enrolamento faz com que o tubo caia mal. Se a falha ocorrer após repetidas partidas e paradas do molinete, revise a velocidade do enrolamento e a coordenação transversal antes de perturbar um carro configurado corretamente.
| Sintoma | Verifique primeiro | Próxima etapa |
|---|---|---|
| O tom varia durante a viagem | Relação de velocidade, escorregamento, condição do eixo e resistência da guia | Identifique a perturbação; confirme os limites de carga e ajuste da unidade. |
| Tubo se acumula em uma borda | Parar a segurança, orientar a posição e reverter a ação | Corrija a extremidade afetada e verifique novamente na velocidade de produção. |
| O carro emperra ou se move de maneira desigual | Alinhamento, contaminação, eixo danificado e condição do elemento rolante | Isole o equipamento e inspecione seguindo as instruções do modelo. |
| Direção de partida errada ou reversão falhada | Rotação do eixo especificada e configuração de reversão instalada | Compare a unidade instalada com seu pedido e instruções de montagem. |
| Colocação irregular durante mudanças de velocidade | Aceleração do molinete, reserva de tubo e sincronização transversal | Revise a sequência de controle do enrolamento como um sistema completo. |
8. Faça a manutenção da unidade e verifique sua direção
Mantenha o eixo, as guias e as peças de reversão nas condições exigidas pelo fabricante. Identifique o lubrificante especificado e o método de aplicação para o modelo instalado. Os requisitos de lubrificação diferem; uma instrução universal para manter cada eixo seco, oleoso ou revestido com lubrificante de película seca não é apropriada.
Inspecione a segurança da parada, as superfícies de contato, a liberdade da guia e os sinais de desgaste. Use os critérios de inspeção do fabricante em vez de aplicar um limite universal de desgaste do rolo ou uma porcentagem do comprimento da mola. Qualquer novo ruído, calor ou aderência deve ser investigado antes que danifique o eixo ou o carro.
A rotação do eixo e a configuração de reversão necessitam de atenção especial ao substituir uma travessa. Registre a extremidade de visualização para rotação no sentido horário ou anti-horário, primeira direção de deslocamento necessária, marcação do modelo e disposição reversa. Não confie em um rótulo “esquerdo” ou “direito” inexplicável.
Algumas unidades requerem alterações específicas no mecanismo de comutação para outra rotação do eixo. Transformar uma montagem interna em graus 180 não é um procedimento de conversão universal. Obtenha as instruções corretas do modelo ou da unidade de substituição em vez de copiar um diagrama genérico de inversão interna. Realize inspeção e ajuste de acordo com os procedimentos de isolamento e acesso da máquina.
Referência: Instruções de operação do acionamento de anel rolante Uhing. Uma referência do fabricante para operação de anéis rolantes. Combine a manutenção e as mudanças de direção com as instruções da unidade instalada.
9. Escolha uma travessia para a tarefa completa de enrolamento
Uma travessia de anel rolante pode oferecer avanço ajustável e reciprocidade mecânica em um arranjo compacto. Um parafuso de avanço ou servo transversal pode ser apropriado para outros requisitos de carga, precisão ou automação. Compare a carga real da guia, o curso, a faixa de avanço, o comportamento de reversão e o acesso para manutenção.
Ao solicitar uma bobinadeira ou travessa de substituição, forneça o tamanho e perfil do tubo, largura e passo de enrolamento necessários, faixa de velocidade da bobina, diâmetro e rotação do eixo, carga guia e layout da estação. Uma fotografia nítida do mecanismo existente e da sua marcação é particularmente útil.
Para uma máquina nova, defina o percurso juntamente com as dimensões da bobina e o controle do enrolamento. Curvas perfeitas, curvatura adequada do tubo e tração de enrolamento gerenciável devem funcionar juntas. Uma travessia bem ajustada não pode corrigir um diâmetro de núcleo inadequado ou uma velocidade de avanço instável.