Anahtar seçim noktaları
- Mekanizmayı ayarlamadan önce gerçek mili, taşıyıcıyı, kılavuzları ve durdurucuları tanımlayın.
- Makara devri başına eksenel hareketi gerçek boru ve bobin düzeniyle eşleştirin.
- Adımı, ters dönüşü ve sarım çekişini birlikte kontrol edin; Gevşek bir bobin her zaman bir çapraz arıza değildir.
1. Gerçek ünite üzerindeki parçaları tanır
Yuvarlanan halka traversi, düz bir şaftın dönüşünü bir arabanın doğrusal hareketine dönüştürür. Milin kurşun vida dişi yoktur. Taşıyıcının içindeki eğimli yuvarlanma elemanları şaftla temas eder ve şaft boyunca hareket sağlar. Ekli bir kılavuz boruyu sarma makarasına doğru yönlendirir.
Görünür dört öğeyi bularak başlayın: dönen şaft, hareketli taşıyıcı, strok durdurucuları ve boru kılavuzu tertibatı. Aşağıdaki referans fotoğraf bu harici parçaları göstermektedir. Döner kontaklar mahfazanın içine yerleştirilmiştir; geometrileri bu dış görünümden tanımlanamaz.
Tipik bir mekanik ters çevirme ünitesi, ters çevirme mekanizması bir uç durdurucuyla karşılaştığında taşıyıcının hareket yönünü değiştirir. Şaft çalışma yönünde dönmeye devam edebilir. Ayrıntılar üreticilere ve versiyonlara göre değişiklik gösterdiğinden, ayarlarını değiştirmeden önce kurulu modeli tanımlayın.
İsimleri gerçek mekanizmayla eşleştirin.
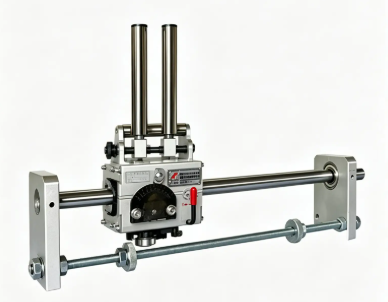
- 1Pürüzsüz dönen şaft
Üst yatay şaft taşıyıcının içinden geçer.
- 2Hareketli araba
Kapalı tahrik, şaft boyunca hareket eder ve kılavuzu taşır.
- 3Strok durur
Alt çubuktaki ayarlanabilir bilezikler ters bölgeyi tanımlar.
- 4Boru kılavuzu montajı
Dik kılavuz elemanları malzemeyi makaraya doğru yönlendirir.
2. Kılavuzun koyler ile nasıl çalıştığını görün
Boru sarıcıda travers daha büyük bir kılavuz ve sarma sisteminin parçasıdır. Kılavuz mevcut bobin genişliği boyunca hareket ederken makara boruyu alır. Doğru yerleştirme, aynı noktada tekrar tekrar sarmak yerine bir sonraki dönüşün bir öncekinin yanına yerleşmesine yardımcı olur.
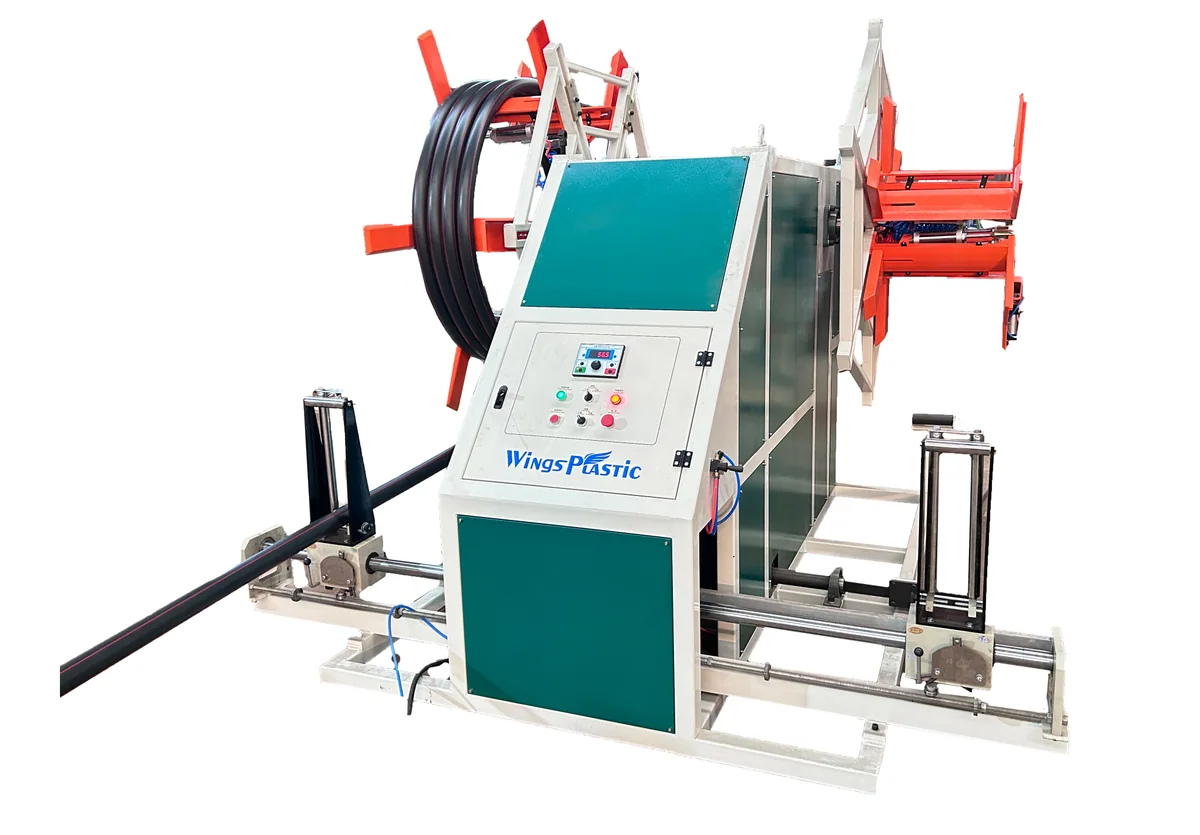
Wings makine fotoğrafında sarım istasyonlarının önündeki iki kılavuz ve çapraz düzenek gösterilmektedir. Mekanizmaya fiziksel bir bağlam kazandırır: kılavuz yüksekliği, boru girişi, hareket alanı ve erişim, makineye uyum sağlamak için gereken her şey. Bu fotoğrafta dahili iletim ve oranı görünmüyor.
İki istasyonlu bir makine için her istasyonu ayrı ayrı kontrol edin. Şaftın dönüşü, ters düzeni ve amaçlanan başlangıç yönü, gerçek kurulumla uyumlu olmalıdır. Aynalanmış düzen tek başına gerekli iç montaj yönünü söylemez.
İki sarma istasyonu. İki kılavuz tertibatı.
3. Dönme nasıl yana doğru harekete dönüşür?
Eğimli yuvarlanma teması hareketin anahtarıdır. Ayarının değiştirilmesi, her şaft dönüşü için taşıyıcının eksenel ilerlemesini değiştirir. Bir eğim, bir yönde ilerlemeyi sağlar; ters eğim dönüş hareketini sağlar. Nötr bir ayar, bu ayar için tasarlanmış modellerde sıfıra doğru ilerlemeyi azaltabilir.
Ayarı sabit bir vida dişi yerine ayarlanabilir bir kablo olarak düşünün. Kurulum için yararlı sayı, genellikle devir başına milimetre cinsinden verilen, şaft devri başına taşıyıcı ilerlemesidir. Bu değeri, gerçek ünite için üreticinin ölçeğinden, kalibrasyonundan veya spesifikasyonundan okuyun.
Hareket taslağı, temas eğimi ile eksenel hareket arasındaki ilişkiyi vurgular. Kurulum için çizimden ayar açısını okumak yerine kurulu ünitenin kalibre edilmiş kurşun ölçeğini kullanın. Amaçlanan uygulama için tam ayar aralığını ve mevcut itme kuvvetini doğrulayın.
İletişim ayarını değiştirin. Seyahat yönünü değiştirin.
Dışarıya seyahat
Dönüş yolculuğu
4. Çapraz dönüşü makara dönüşüyle eşleştirin
İki miktarı ayırt edin. Çapraz ilerleme, şaft devri başına eksenel harekettir. Sarma adımı, bir makara devri tarafından üretilen eksenel aralıktır. Yalnızca ilgili hız oranı onları eşit yaptığında eşittirler.
h, her ikisi de rpm cinsinden, şaft devri başına mm cinsinden çapraz ilerleme, nₛ şaft hızı ve nᵣ makara hızı olsun. Daha sonra çapraz hız vₜ = h × nₛ ve sarma adımı P = vₜ/nᵣ = h × (nₛ/nᵣ). Sabit bir mekanik oran ve kaymanın olmaması sayesinde, her iki hız birlikte değiştikçe eğim sabit kalır.
Örneğin, bir 12.5 mm çapraz hattını ve makara turu başına iki kez dönen bir şaftı varsayalım. Ortaya çıkan sarma adımı 25 mm'dir. 10 rpm makara hızında travers 250 mm/min hareket eder; 5 rpm'de 125 mm/min'ye doğru hareket eder. Her iki durumda da perde 25 mm olarak kalır. Bunlar hesaplama örnekleridir; belirli bir boru için önerilen ayarlar değildir.
Bağımsız olarak çalıştırılan bir travers aynı zamanda eşleşen bir hız referansına veya kontrol stratejisine de ihtiyaç duyar. Servo geçişler, makara dönüşüne elektronik olarak senkronize edilebilir; evrensel olarak ayrı bir bobin çapı sensörüne ihtiyaç duymazlar. Yalnızca tahrik türüne göre yargılamak yerine, önerilen makinenin eğimi nasıl koruduğunu doğrulayın.
| Makara hızı | Şaft hızı | İlerleme hızı | Sarma aralığı |
|---|---|---|---|
| 10 rpm | 20 rpm | 250 mm/min | 25 mm |
| 5 rpm | 10 rpm | 125 mm/min | 25 mm |
5. Perdeyi gerçek borudan ayarlayın
Ölçülen boru dış çapı ve amaçlanan sarma düzeniyle başlayın. Hedef, komşu dönüşlerin boruyu şeklini bozmadan gerekli mesafeye sahip olduğu stabil bir katmandır. Oluklar, ovallik, sıcaklık, kılavuz konumu ve sarma çekmesi dönüşlerin yerleşme şeklini etkileyebilir.
Çok küçük bir adım, dönüşlerin birbirinin üzerinden geçmesine neden olabilir. Çok büyük bir adım önlenebilir boşluklar bırakır ve sonraki dönüşlerin alttakiler arasına düşmesine neden olabilir. Çizim, uçtan uca boru bölümleri kullanılarak bu üç sonucu göstermektedir. Bu bir aralık karşılaştırmasıdır, belirli bir bobinin kesiti değil.
Nominal aralık dahilinde ayarlama yapmak için ünitenin perde kontrolünü kullanın. Gerekli sarım adımı bu aralığın dışında kalıyorsa, şaft-makara aktarım oranını veya travers boyutunu gözden geçirin. İşaretli bir ölçeğin sarma adımını doğrudan okuduğunu varsaymayın; yalnızca dürtünün kendi ilerleyişini temsil edebilir.
Düşük hızda ilk dönüşleri kontrol edin, ardından birkaç tam katmanı ve her iki hareket yönünü gözlemleyin. Küçük bir değişiklik yapın, kaydedin ve sonucu karşılaştırın. 0.2–0.5 mm gibi sabit bir açıklık, her boru boyutu veya oluklu profil için evrensel bir izin değildir.
Çok mu sıkı, doğru aralıklı mı yoksa çok mu geniş?
Çok sıkı
Dönüşler tırmanabilir veya üst üste gelebilir.
Eşleşen aralık
İstenilen açıklığa sahip stabil bir katman.
Çok geniş
Boşluklar daha sonraki dönüşlerde yetersiz destek bırakabilir.
6. Kullanılabilir vuruş ve dönüş noktalarını ayarlayın
Ayarlanabilir duraklar, ters çevirme mekanizmasının nerede çalıştırılacağını tanımlar. Borunun iniş konumu aynı zamanda kılavuz ofsetine, borunun bükülmesine ve ters dönüş sırasında meydana gelen harekete de bağlıdır. Bu nedenle, durmadan durmaya olan mesafe otomatik olarak bitmiş bobin genişliğiyle aynı değildir.
Makine prosedürünü izleyerek kullanılabilir sarım alanı içindeki ilk durakları ayarlayın. Durdurucuları sabitleyin ve taşıyıcının düşük hızda tüm hareketini kontrol edin. Her iki uçtaki gerçek boruyu gözlemleyin: makara sınırına tırmanmadan veya tekrar tekrar yığılmadan amaçlanan kenarı oluşturmalıdır.
Bir kenar diğerinden daha yüksekse, eğimi değiştirmeden önce iki durdurma ayarını, kılavuz konumunu ve ters çevirme hareketini karşılaştırın. Tersine çevirme davranışı hız ve ilerleme ayarıyla değişebilir. Gerekli üretim hızına döndüğünüzde kenarı tekrar doğrulayın.
Aşağıdaki gerçek makine ayrıntıları, kılavuz ve çapraz düzeneklerin boru yolunda nerede bulunduğunu göstermektedir. Tam durdurma ve ayar vidalarını belirlemek için ilgili mekanizmanın çizimini kullanın; fotoğraf tek başına kimliği belirsiz bir bağlantı elemanının gevşetilmesi için bir talimat değildir.
Kılavuza, arabaya ve mevcut seyahatlere bakın.
Yukarıdaki aynı makine fotoğrafından büyütülmüş iki bölge.
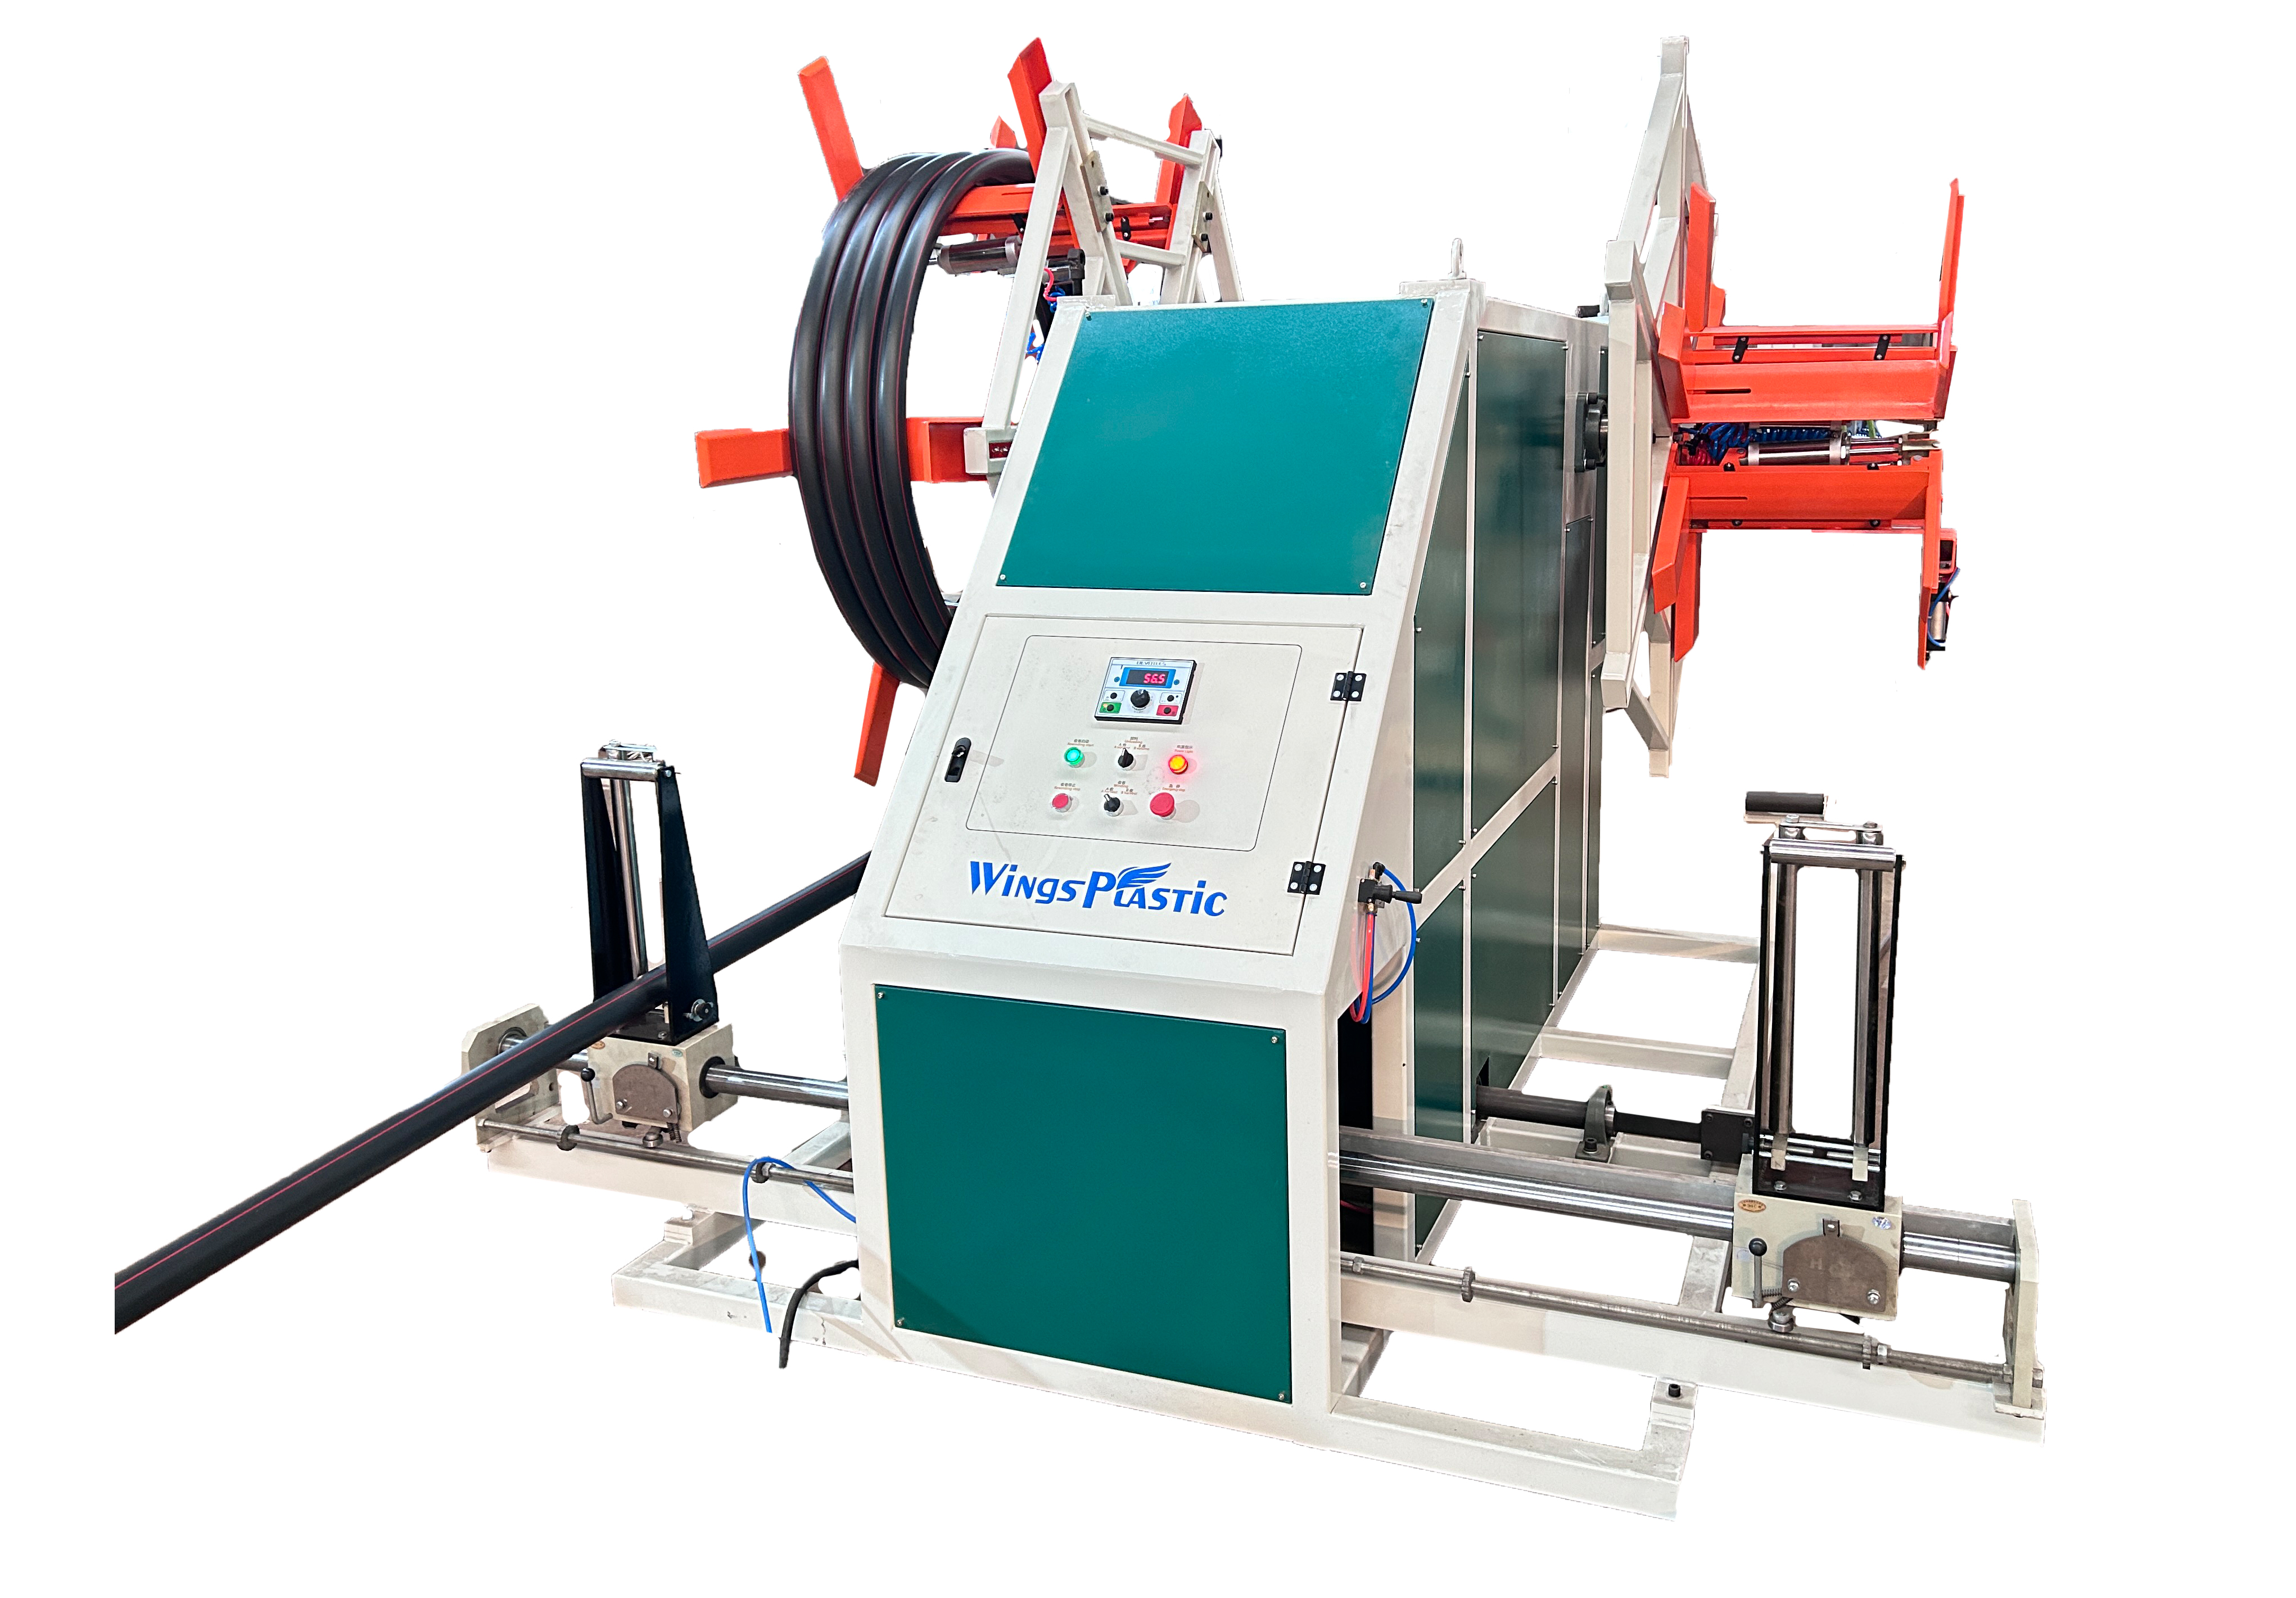
Konumunun makarayla nasıl ilişkili olduğunu görmek için gelen boruyu kılavuz boyunca takip edin.
Taşıyıcıyı, kılavuz açıklığını ve hareket alanını kurulu mekanizmanın çizimine göre kontrol edin.
- Kullanılabilir sarma genişliğini ve boru iniş noktalarını doğrulayın.
- Her iki strok durağını da ayarlayın ve kilitleyin.
- Makinenin onaylı prosedürünü kullanarak düşük hızda ilerlemeyi ve geri dönmeyi kontrol edin.
- Her iki bobin kenarını amaçlanan çalışma hızında kontrol edin.
7. Basıncı değiştirmeden önce semptomu teşhis edin
Sorun ortaya çıktığında kaydedin: strok boyunca, yalnızca sonunda, yalnızca belirli bir şaft konumunda veya makara hızı değişimi sırasında. Bu ayrım, adım ayarının, sorunların tersine çevrilmesine, hizalama ve sarım hızı bozukluklarının ayrılmasına yardımcı olur.
Her kayma şikayetine ilk tepki olarak daha fazla temas baskısı uygulamayın. Aşırı yük, yanlış yağlayıcı, aşınmış parçalar, montaj hataları veya uyumsuz çalışma yönü farklı bir çözüm gerektirebilir. Basınç ve itme ayarları belirli modelin prosedürüne aittir.
Ayrıca makara ve boru döngüsünü de izleyin. Sargı çekme kuvvetinin değiştirilmesi borunun kötü iniş yapmasına neden olurken traversin doğru şekilde hareket edebilmesi. Arıza tekrarlanan makara başlatma ve durdurmalarından kaynaklanıyorsa, doğru ayarlanmış taşıyıcıyı bozmadan önce sarma hızını ve çapraz koordinasyonu gözden geçirin.
| Belirti | İlk önce kontrol edin | Sonraki adım |
|---|---|---|
| Ses perdesi seyahat sırasında değişir | Hız oranı, kayma, şaft durumu ve kılavuz direnci | Rahatsızlığı tanımlayın; Ünitenin yük ve ayar limitlerini onaylayın. |
| Boru bir kenarda yığılıyor | Güvenliği durdurun, konumu yönlendirin ve geri alma işlemini gerçekleştirin | Etkilenen ucu düzeltin ve ardından üretim hızında yeniden kontrol edin. |
| Taşıyıcı yapışıyor veya dengesiz hareket ediyor | Hizalama, kirlenme, hasarlı mil ve yuvarlanma elemanı durumu | Ekipmanı izole edin ve model talimatlarını kullanarak inceleyin. |
| Yanlış başlangıç yönü veya başarısız geri dönüş | Belirtilen şaft dönüşü ve takılı ters çevirme konfigürasyonu | Kurulu üniteyi sipariş ve montaj talimatlarıyla karşılaştırın. |
| Hız değişiklikleri sırasında dengesiz yatma | Makara hızlanması, boru rezervi ve çapraz senkronizasyon | Sargı kontrol sırasını eksiksiz bir sistem olarak gözden geçirin. |
8. Ünitenin bakımını yapın ve yönünü doğrulayın
Şaftı, kılavuzları ve ters parçaları üreticinin öngördüğü durumda tutun. Takılan model için belirtilen yağlayıcıyı ve uygulama yöntemini tanımlayın. Yağlama gereksinimleri farklılık gösterir; Her şaftın kuru, yağlı veya kuru film yağlayıcıyla kaplanmış halde tutulmasına yönelik evrensel bir talimat uygun değildir.
Durdurma güvenliğini, temas yüzeylerini, kılavuz serbestliğini ve aşınma belirtilerini inceleyin. Evrensel bir silindir aşınma sınırı veya yay uzunluğu yüzdesi uygulamak yerine üreticinin denetim kriterlerini kullanın. Herhangi bir yeni ses, ısı veya yapışma, mile veya taşıyıcıya zarar vermeden önce araştırılmalıdır.
Bir travers değiştirilirken şaft dönüşü ve ters konfigürasyona özellikle dikkat edilmelidir. Saat yönünde veya saat yönünün tersine dönüş için görüntüleme ucunu, gerekli ilk hareket yönünü, model işaretlemesini ve ters düzenlemeyi kaydedin. Açıklanamayan "sol" veya "sağ" etiketine güvenmeyin.
Bazı üniteler, başka bir şaft dönüşü için özel anahtarlama mekanizması değişiklikleri gerektirir. Bir iç aksamın 180 derece döndürülmesi evrensel bir dönüştürme prosedürü değildir. Genel bir dahili çevirme şemasını kopyalamak yerine doğru model talimatlarını veya yedek üniteyi alın. Makinenin izolasyon ve erişim prosedürleri kapsamında inceleme ve ayarlama yapın.
Referans: Uhing döner halkalı tahrik çalıştırma talimatları. Yuvarlanan halka işlemi için üretici referansı. Bakım ve yön değişikliklerini kurulu ünitenizin talimatlarıyla eşleştirin.
9. Sarma görevinin tamamı için bir travers seçin
Yuvarlanan halka travers, kompakt bir düzenlemede ayarlanabilir ilerleme ve mekanik ileri geri hareket sunabilir. Diğer yük, hassasiyet veya otomasyon gereksinimleri için kurşun vidalı veya servo travers uygun olabilir. Gerçek kılavuz yükünü, stroku, kurşun aralığını, ters davranışı ve bakım erişimini karşılaştırın.
Bir koyler veya yedek travers talebinde bulunurken boru boyutunu ve profilini, gerekli sarma genişliğini ve adımını, makara hızı aralığını, şaft çapını ve dönüşünü, kılavuz yükünü ve istasyon yerleşimini sağlayın. Mevcut mekanizmanın ve işaretlemesinin net bir fotoğrafı özellikle faydalıdır.
Yeni bir makine için çapraz hareketi bobin boyutları ve sarım kontrolüyle birlikte tanımlayın. Düzgün dönüşler, uygun boru bükme ve yönetilebilir sarma çekme kuvveti birlikte çalışmalıdır. İyi ayarlanmış bir travers, uygun olmayan bir çekirdek çapını veya dengesiz bir alım hızını düzeltemez.